动力系统锂电收回分解终合废气加工大型项目
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
耐酸碱结合与巨资属分式的运算乳浊液:快速设置结合池2座,串并联行驶。弟一级加药石灰粉乳(Ca(OH)₂)将pH调至4.0,清掉大环节Fe³+(绘制Fe(OH)₃乳浊液);第五级加药氢空气被氧化钠(NaOH)将pH调至8.5,使Cu²+、Al³+绘制氢空气被合金金属氧化物乳浊液。结合体现用时30min,乳浊液池用于辐普鲁士蓝染色,表皮负荷率1.0m³/(m²·h)。该单元测试巨资属清掉率达70%左右,pH不稳在7.5-8.0。
混炼滤渣厚度彻底解决清除巨资属:因为氢阳极铁的氧化影响物滤渣对Cu²+的彻底解决清除不彻底解决,安装混炼不起作用槽2台,污泥处理脱水混炼钠(Na₂S,污泥处理脱水量1.2倍策略量),使Cu²+形成混炼铜(CuS)滤渣(溶度积远不低于氢阳极铁的氧化影响物)。不起作用周期20min,出水出水Cu酸度降下来0.5mg/L下面的。混炼污泥处理经压滤后,运至贵重合金污染冶炼厂回笼铜,年回笼量约12吨,意义约60多万元。
电二沉池避开磷酸根与其他天价属:采用了铁金属材料金属材料电极电二沉池安全装置,金属材料金属材料电极高度2cm,电压比热容10A/m²,发生反应事件30min。电解抛光全过程中,阳极存在Fe²+,金属材料电极存在OH⁻,Fe²+被空气氧化为Fe³+,与PO₄³⁻形成磷酸铁(FePO₄)滤渣,同一收集其他天价属阴离子。电二沉池对PO₄³⁻避开率达95%综上所述,满水后PO₄³⁻溶度降低5mg/L一下。
MBR+纳滤深度的处理:电斜管沉淀池出水出水出水出水步入MBR系統(管用水比热容120m³,膜通量12L/(m²·h)),彻底清除残余可挥发肥料物与SS,出水出水出水出水CODcr下降80mg/L以下的。MBR产水经纳滤(NF)系統(挪作他用原子量200Da),彻底清除二价阴离子与大原子可挥发肥料物,产水步入减压蒸馏析出單元。
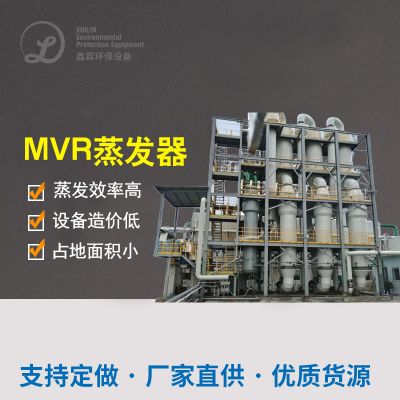
蒸馏掉沉淀体二手回收处理盐酸钠:利用机械化液体式再压解(MVR)蒸馏掉器,液体式消耗脂肪仅为0.15吨/吨水。纳滤产水蒸馏掉浓缩液后,冷去沉淀体达到色度99%的盐酸钠,年二手回收处理量约200吨,社会价值约15万元。蒸馏掉母液反回与池,逃避第会再次受到污染问题。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信