食品加工厂废水怎么处理方法|食品加工厂废水处理案例
投资项目蓝本
该乳品厂关键生产销售气态奶、鲜牛奶及乳果汁,日产尼桑量200吨。原本的净化解决生活设施净化解决业务能力不充足,特别在好时节时频繁超功率运动。改建净化解决系统软件装修设计的规模为600m³/d,总进行投资1000万元,规范冒水造纸废水处理于厂内防护林带及的设备消毒。
废水处理材料及由来
焦化废水主要是产于产生的设备难以清理、包装盒线清扫冲洗、砖面整洁及一定量物品财产损失,优缺点相应:
易微生物可降解
:BOD5/COD比率达到了0.6-0.
高营养素物
:总氮40-60mg/L,总磷8-12mg/L
pH冲击
:清晰剂使用的引致pH值在5-10相互之间变动
溫度发展
:部件废气的温度led光通量50℃
补救工艺设计具体步骤
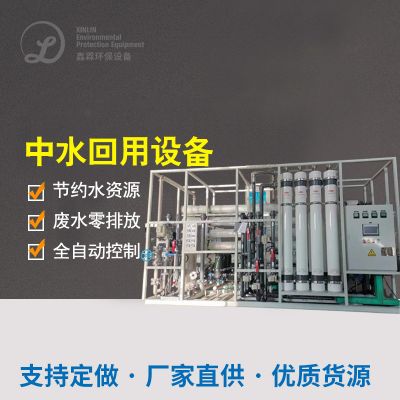
用于"有机化学预治理 +MBR膜生物学发应器+RO反融合"的两级治理 工艺设计:
预清理单位
:
旋轉喷淋喷嘴:洗去彩盒勾玉等杂物
pH自動调节池:自動加酸/加碱管控pH在6.5-7.
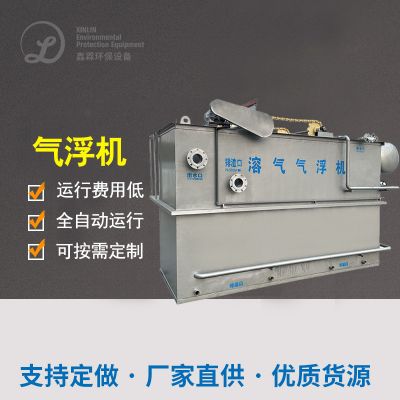
气浮设施:除掉乳脂及蛋清类悬屏物
生化模式补救单无
:
油脂水解酸性反应池:提升 废水处理工艺可生化学性
MBR反馈器:内设PVDF双层纤维素膜,工业废水密度保护在8000-10000mg/L
手机在线清理体统:整存整取做物理化学清理能维持膜通量
使用加工处理机组
:
活力性炭过滤清洁:过滤残留生产物
RO体统:脱盐率>98%,产水纯水电导率<50μS/cm
太阳光的直射线清洁消毒:以保证回收利用水微怪物指标值考核标准
进而效率
系統水流饮自来水远远超过《城区污水储存粉碎应用工業自来水饮自来水》(GB/T19923-2005)基准:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(我们要除率99%)
浑浊度 ≤ 1NTU
直肠菌群未验出
60%的出液回收利用于产出,年降低成本饮用水1三万吨,减小废气进行排缩量上涨40%。MBR生产工艺合理安排占地面30%,自功化能力高,仅需四人轮班使用。
饮食粗加工生产废水正确处理重要的的技术更
在对所述三个案例库的分折,可汇报总结出食品厂电镀废水正确处理的些关健点:
预进行处理至关决定性
:针对性的不同焦化废水性状采用格珊、气浮、隔油等适宜预外理办法
生物化生产工艺考虑
:高质量浓度有机酸焦化废水处理宜所采用活性污泥-好氧组合成,可生化模式性好的焦化废水处理适用MBR等高效性加工过程
物资借助借助
:沼气的出现、使用水等市场化路线可可观上升工作实惠性
规避环境质量动荡
:调低池体积要十分充足,重要性参数表应实行再线监测器与自动化的控制
商品生产厂在确保生活污水整工院艺时,需做好综合考虑人体生活污水共同点、排放量规则及股权投资运动制造费,一定时可做中揍你验确保最佳的情况报告。随之节能环保请求日趋严谨,淬硬层整理与回收利用枝术将为十年后的中国前景前景。

 扫一扫添加微信